
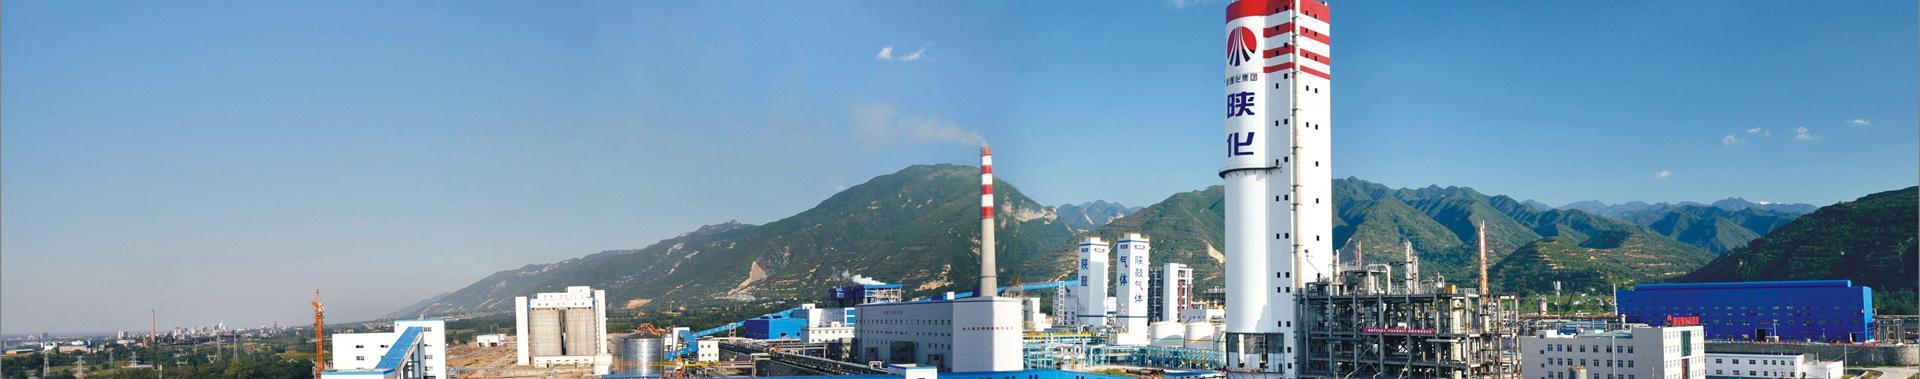
陜西陜化煤化工集團有限公司對耐火磚氣化爐實施水冷壁技術改造,并將生產過程中產生的尾氣和有機廢液進行協同處置資源化利用,形成了覆蓋“源頭氣化—中間生產—環保治理”的系統性解決方案,促進生產節能降碳提質增效。基于此,陜化公司完成的“煤基尿素高效制備過程關鍵技術創新及應用”于近日榮獲2025年度陜西省科技獎科技進步三等獎。
氣化爐“嫁接”水冷壁新技術
作為化肥生產的龍頭環節,陜化公司氣化裝置共有4臺氣化爐,均為單噴嘴水煤漿耐火磚氣化爐,為年產合成氨60萬噸、尿素92萬噸提供原料合成氣。盡管這種爐型具有能耗低、“三廢”排放少、工藝流程簡單等特點,但存在原料煤種適用性有限、運行周期短、有效氣含量偏低等短板。
2021年,潞安化工機械(集團)有限公司等聯合研發新一代“晉華爐”。這種氣化爐采用“水煤漿+膜式水冷壁+直連輻射式蒸汽發生器+激冷流程”新技術,巧妙解決了“三高”煤氣化合成氣顯熱回收難題,首次實現了合成氣和蒸汽聯產,節能環保綜合性能優異。陜化公司決定在氣化D爐上嘗試采用“晉華爐”的核心技術進行升級改造,替代傳統的耐火磚和激冷環下降管結構。
經過1年多改造施工,2022年11月27日,陜化公司氣化D爐一次投料開車成功并產出粗合成氣,各項技術指標正常。改造后,氣化爐可使用高灰熔點的原料煤,氣化效率和水氣比也明顯提高。
陜化公司技術管理部部長邊利利介紹,技術團隊在氣化爐噴嘴和渣口結構也進行了改造,突破傳統激冷結構設計,首創鴨嘴噴嘴多通道均布激冷水分布形式;開發橢圓形小直徑渣口結構,攻克高黏度熔渣易在渣口積聚堵塞難題。至此,氣化D爐升級完成“蛻變”:有效氣含量提高約2%,爐渣殘炭量同步降低;氣化爐從點火到煤漿投料、升壓并氣時間縮短,單爐連續運行周期由原來的80多天提升至130天以上,運行更加安全穩定。
尾氣回收“榨干”資源增產降耗
既然不同爐型的氣化技術可以“嫁接”,化肥和1,4-丁二醇(BDO)生產過程產生的尾氣和有機廢液能否協同處置?陜化公司技術團隊沿著這一思路,迅速形成方案。
原來,陜化公司生產尿素的凈化裝置液氮洗工段和BDO裝置尾氣分別富含一氧化碳和氫氣,此前采取放空或火炬燃燒的方式處理,導致資源浪費。對此,他們基于移熱調控的反應動力學優化原理和變壓吸附分離技術,創新提出了“等溫變換—PSA提氫”的多元尾氣梯級處理方案。通過新建等溫變換單元與PSA提氫裝置,團隊將液氮洗尾氣中的一氧化碳定向轉化為氫氣,再與BDO尾氣混合后通過PSA提氫,純度達99.6%的氫氣返回系統用于生產合成氨、尿素,剩余馳放氣送至鍋爐燃燒,氫氣回收率90%以上。
據統計,該技術應用后,年回收氫氣5136.8萬標準立方米,增產合成氨2.5萬噸。同時,由于回收氫氣減少氣化煤耗,年減排二氧化碳超9萬噸。
探索廢液廢渣協同處理新路徑
當前,煤化工行業面臨水資源剛性約束、高鹽廢液難處理及固廢資源化利用不足的多重挑戰。傳統的雙堿法存在依賴外加藥劑與末端處置、流程冗雜、運行成本高以及多源廢物難以協同處理等難題,尤其是BDO高濃有機廢液按照危廢處置,無疑增加了經濟負擔。
對此,陜化公司開發了含鋁堿性廢水作為復合沉淀劑與氣化污水協同除硬技術,建立了“離子互補—沉淀重構—堿劑自供”的三位一體除硬新模式。該技術將BDO活化廢水與氣化廢水混合后進行協同反應,形成的沉淀物進入污泥處理系統,不僅使氣化廢水的總硬度由1500毫克/升降至450毫克/升,偏鋁酸鈉資源化利用率達99.3%,而且實現藥劑零投加。
與此同時,陜化公司還開發了電石渣驅動的危廢協同處置與資源化耦合技術,實現了電石渣功能化高值利用,電石渣利用率超95%,甲醛去除率達99.4%;開發了有機廢液協同制漿氣化利用技術,將BDO有機廢液作為氣化制漿原料之一,充分利用廢液中的水相和有機相降低煤漿動力黏度,節省了煤漿制備添加劑用量。